Решение по использованию дуплексной нержавеющей стали для трубопроводов в прибрежных опреснительных установках представляет собой сложный инженерный подход к одной из самых агрессивных сред в промышленном мире. В данном проекте рассматривается систематический подход к выбору, обработке и поставке высокоэффективных компонентов трубопроводов для установки, расположенной в прибрежном регионе с высокой соленостью. Опреснительные установки, преобразующие морскую воду в питьевую или промышленную, требуют материалов, способных выдерживать совокупное воздействие высоких концентраций хлоридов, изменяющегося давления и постоянной турбулентности жидкости. Использование дуплексной нержавеющей стали позволяет обеспечить долгосрочный баланс между механической прочностью и превосходной устойчивостью к точечной и щелевой коррозии. В данном исследовании подробно рассматриваются технические обоснования и производственная дисциплина, необходимые для создания трубопроводной системы, отвечающей экстремальным требованиям сектора опреснения.
Данный проект касается основных систем забора и сброса рассола установки обратного осмоса (RO), расположенной в районе с высокими температурами окружающей среды и агрессивным прибрежным воздухом. В этих системах трубопроводы подвергаются воздействию сырой морской воды, содержащей большое количество растворенных солей, песка и микроорганизмов, а также концентрированного рассола после процесса экстракции. Эти жидкости очень агрессивны по отношению к обычным нержавеющим сталям, таким как 304 или даже 316L, которые могут подвергаться быстрой локальной коррозии, такой как точечная коррозия и коррозионное растрескивание под напряжением. Оборудование работает в прибрежной среде, где насыщенный солью воздух также воздействует на внешние поверхности трубопроводов, создавая двустороннюю угрозу коррозии. Высокая скорость потока жидкости, необходимая для эффективного обратного осмоса, дополнительно добавляет механическую эрозию к воздействию окружающей среды, что делает выбор материала критически важным для успеха проекта. Сезонные колебания температуры морской воды также предъявляют требования к термическим циклам материала, который должен сохранять свои механические свойства и фазовую стабильность в широком диапазоне рабочих параметров.
Основная задача этого прибрежного проекта по опреснению воды — предотвращение коррозионного растрескивания под напряжением, вызванного хлоридами (CSCC), и точечной коррозии. Условия эксплуатации включают зоны нагнетания насосов высокого давления, где скорость потока жидкости значительна, что увеличивает риск эрозионной коррозии. Кроме того, требования проекта предусматривают 25-летний срок службы с минимальными остановками на техническое обслуживание, поскольку установка обеспечивает критически важные запасы воды для местного населения. Любой отказ трубопроводной сети может привести к дорогостоящим простоям и потенциальному загрязнению окружающей среды из-за утечек рассола. С точки зрения изготовления, выбранный материал должен также сохранять свои коррозионно-стойкие свойства после сварки и формовки, что требует строгого контроля над металлургическим фазовым балансом. Задача усугубляется наличием биологических организмов в неочищенной морской воде, что может привести к микробиологически обусловленной коррозии (MIC) в застойных или малопоточных зонах системы. Эта биологическая угроза требует исключительно гладкой поверхности, устойчивой к метаболическим продуктам сульфатредуцирующих бактерий.
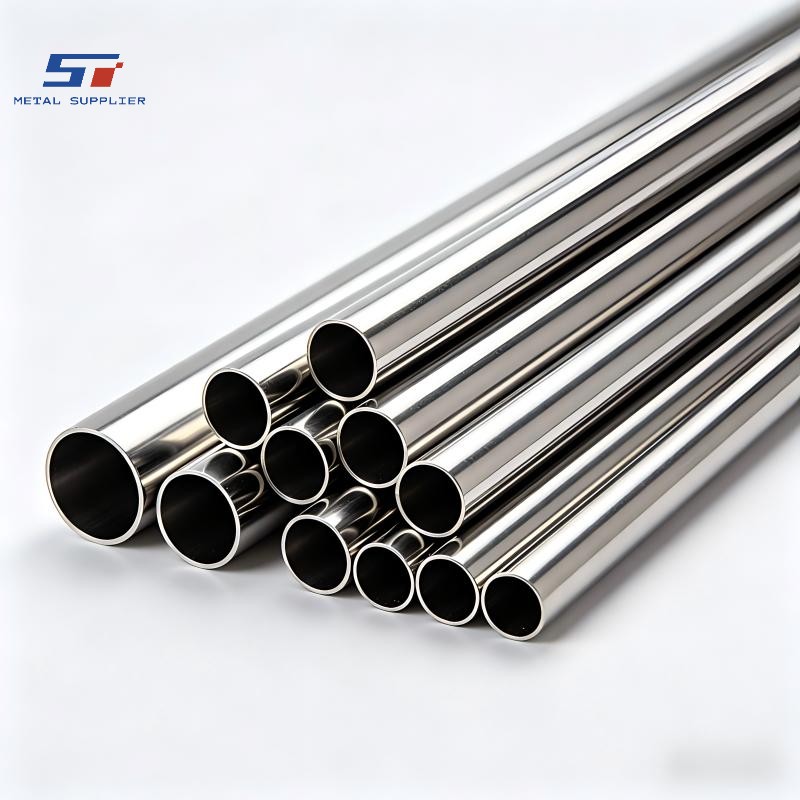
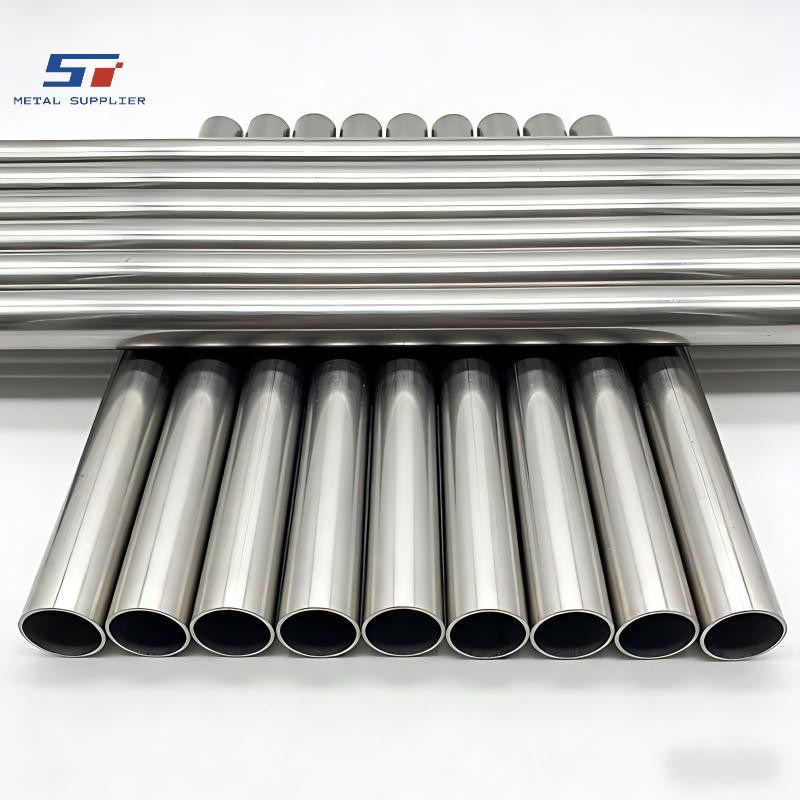
Для удовлетворения этих высоких требований в качестве основного материала для трубопроводов была выбрана дуплексная нержавеющая сталь (в частности, марка 2205/S31803). Дуплексные сплавы имеют двухфазную микроструктуру, состоящую примерно из равных частей аустенита и феррита. Эта структура обеспечивает значительно более высокий предел текучести, чем у стандартных аустенитных сталей, что позволяет использовать более тонкие стенки и снижать общий вес трубопроводной системы без ущерба для номинального давления. Что еще более важно, высокое содержание хрома (около 22%), молибдена (около 3%) и азота в стали 2205 обеспечивает эквивалентное число стойкости к питтинговой коррозии (PREN), как правило, выше 33, что делает ее высокоэффективной в условиях высокой концентрации хлоридов в морской воде. Азот играет здесь решающую роль, поскольку он не только повышает стойкость к питтинговой коррозии, но и стабилизирует аустенитную фазу, обеспечивая поддержание критического баланса 50/50 во время циклов термического воздействия при сварке. Процесс производства бесшовных дуплексных труб включает горячую экструзию с последующим точным отжигом при температурах от 1040°C до 1100°C, а затем быстрым охлаждением в воде для «замораживания» правильного фазового баланса 50/50. Такая металлургическая точность необходима для предотвращения образования хрупких интерметаллических фаз, таких как сигма-фаза, которые могут значительно ухудшить как прочность, так и коррозионную стойкость.
Координация производства
Производство дуплексной трубопроводной системы требовало тесной координации между поставщиками сырья, цехами прецизионной обработки и цехом термообработки. Учитывая повышенную твердость и скорость упрочнения дуплексной стали по сравнению со стандартными марками, для обеспечения чистых и точных концов труб для сварки на месте использовались специализированные режущие и фасочные инструменты с оптимизированной геометрией и покрытиями. Координационная группа разработала строгий протокол разделения материалов для предотвращения перекрестного загрязнения от инструментов из углеродистой стали, шлифовальных кругов или пыли, которые могли бы внести частицы железа и снизить коррозионную стойкость поверхности нержавеющей стали. Кроме того, планирование производства было организовано таким образом, чтобы все процессы термической обработки выполнялись партиями, что позволяло проводить последовательную металлургическую проверку перед переходом материала на следующий этап изготовления. Регулярные координационные совещания между группой контроля качества и руководителями производства обеспечивали соответствие каждого этапа процесса техническим спецификациям проекта.
Контрольные точки качества
Обеспечение качества решения для трубопроводов опреснительной установки было сосредоточено на нескольких критически важных контрольных точках на протяжении всего производственного цикла. Во-первых, проводился химический анализ каждой партии плавки для проверки соответствия элементного состава, особенно содержания азота и молибдена, минимальным требованиям проекта PREN. Во-вторых, фазовый баланс проверялся с помощью металлографического исследования образцов, взятых из каждой партии термообработки, чтобы убедиться, что соотношение феррита и аустенита оставалось в пределах заданного диапазона 40-60%. Для обнаружения любых поверхностных дефектов, которые могли бы служить точками зарождения питтинговой коррозии, ко всем сварным швам и критическим поверхностям применялся 100% капиллярный контроль (LPT). Также для обеспечения внутренней целостности труб по всей длине использовался вихретоковый или ультразвуковой контроль. Наконец, проводились гидростатические испытания при давлении, в 1,5 раза превышающем расчетное, для подтверждения структурной целостности бесшовных труб в условиях максимальной нагрузки. Эти строгие контрольные точки обеспечивают документальное подтверждение, необходимое для окончательной технической проверки заказчиками проекта.
Пассивное улучшение и обработка фотопленки
Для обеспечения максимальной коррозионной стойкости дуплексных труб в проектный план был включен специальный этап обработки поверхности. После завершения всех процессов механической обработки и термообработки трубы подверглись тщательному травлению и пассивации. Травление включает использование кислотного раствора для удаления «термического налета» или оксидной окалины, образующейся в процессе производства, поскольку эти оксиды могут быть обеднены хромом и служить очагами локальной коррозии. После травления трубы были пассивированы для образования однородной, богатой хромом оксидной пленки на поверхности. Эта пассивная пленка является основной защитой от воздействия хлоридов. Группа контроля качества подтвердила эффективность этой обработки с помощью испытаний на водостойкость и, в некоторых случаях, испытаний с использованием феррицианида для подтверждения отсутствия свободного железа на поверхности. Этот дополнительный этап гарантирует полную реализацию присущей материалу коррозионной стойкости в полевых условиях.
Проверка размеров и анализ соответствия размеров
Для обеспечения идеальной подгонки в установках обратного осмоса был выделен специальный этап координации. Учитывая высокое давление, возникающее в процессе обратного осмоса, даже незначительные отклонения могут привести к вибрации и преждевременной усталости соединений. Проектная группа использовала высокоточное лазерное сканирование для создания цифровой записи каждого изготовленного на заказ участка трубы, сравнивая физические размеры с исходными инженерными чертежами. Эта проверка охватывала угловатость фланцев, межосевые расстояния выходных отверстий и общую прямолинейность длинных впускных труб. Проведя этот анализ подгонки на заводе, компания Shengtao Metal исключила необходимость дорогостоящих полевых корректировок и обеспечила максимально эффективную и безопасную установку.
Заключительный этап проекта включал в себя специальную морскую упаковку, гарантирующую доставку дуплексных труб на прибрежный объект в идеальном состоянии, без солевого загрязнения во время транспортировки. Каждая труба была тщательно очищена деионизированной водой и высушена с помощью фильтрованного сжатого воздуха для удаления любых следов смазочно-охлаждающих жидкостей или влаги. Концы были герметизированы прочными пластиковыми заглушками, устойчивыми к ультрафиолетовому излучению, чтобы предотвратить попадание мусора, насекомых или солевых брызг во время морской транспортировки. Для транспортировки трубы были закреплены в усиленных деревянных ящиках, прошедших термообработку в соответствии со стандартами ISPM-15. Для предотвращения контакта металла с металлом между трубами, который мог бы вызвать царапины на поверхности, использовались внутренние прокладки и разделители. Доставка была скоординирована с графиком монтажа на объекте, чтобы минимизировать время хранения на месте. Все необходимые сертификаты заводских испытаний (MTC), отчеты об инспекции и записи об обработке поверхности были организованы в комплексный цифровой и физический пакет данных для удобного сопоставления аудиторами качества проекта по прибытии.
Обратитесь в компанию Shengtao Metal за решениями в области стальной продукции.
Если вы ищете надежные решения в области стальных и металлических изделий, смело отправляйте нам свой запрос.
Просто укажите ваши требования, такие как марка материала, размеры, количество или область применения, и наша команда оперативно ответит вам, оказав профессиональную поддержку и предоставив конкурентоспособное ценовое предложение.
Электронная почта: stsalesman4@stmetal001.com