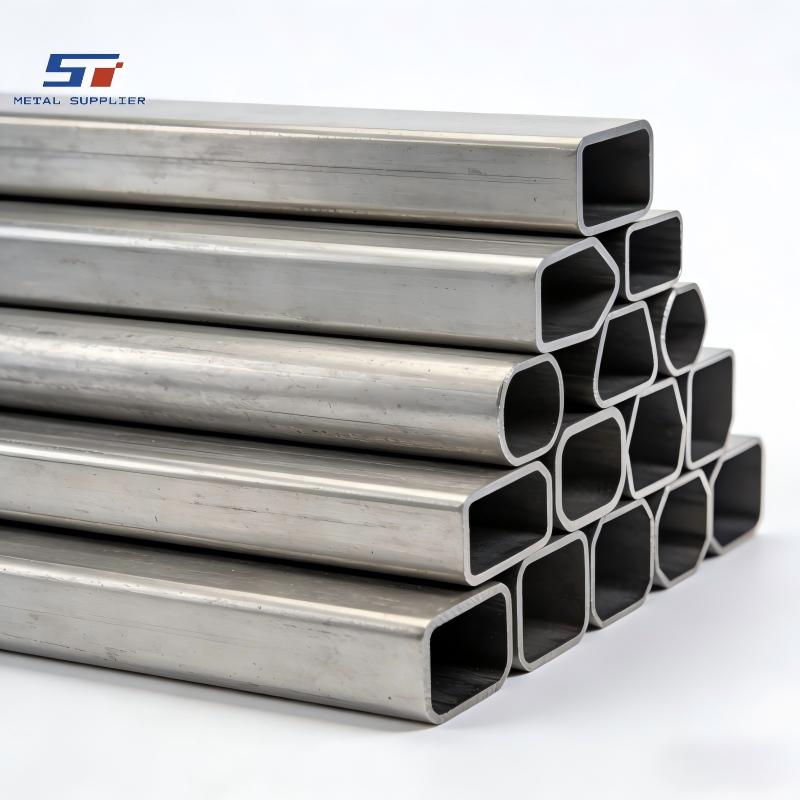
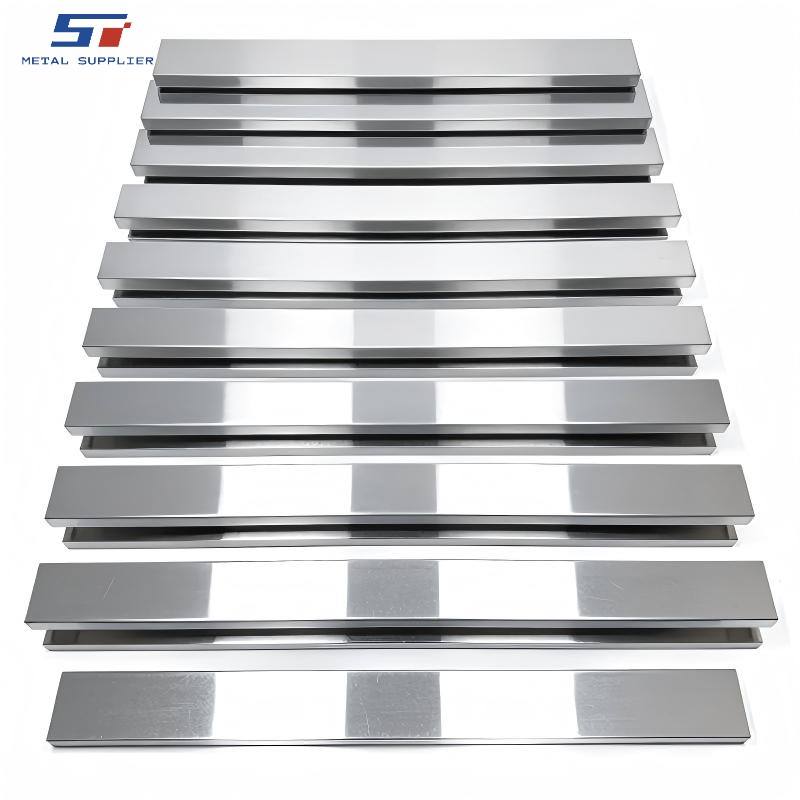
Использование изготовленных на заказ прямоугольных трубчатых каркасов для автоматизированного складского конвейерного оборудования является фундаментальным компонентом современной логистической инфраструктуры. Поскольку электронная коммерция и глобальные цепочки поставок требуют более высокой пропускной способности, несущая конструкция этих складов должна развиваться. Прямоугольные стальные трубы часто являются предпочтительным материалом для таких каркасов благодаря высокому соотношению прочности к весу и способности лучше противостоять крутящим моментам, чем открытые профили, такие как С-образные или двутавровые балки. Процесс поставки этих каркасов, изготовленных на заказ, включает в себя тщательный подход к точности размеров, однородности материалов и межфункциональной координации.
Автоматизированные складские помещения характеризуются высокой скоростью движения и интеграцией чувствительных электронных датчиков. Конвейерные системы, перемещающие посылки по обширным территориям, используют рамы, которые остаются идеально выровненными на больших расстояниях. Если рама смещается или деформируется, может нарушиться отслеживание ленты, или автоматизированные сортировочные манипуляторы могут промахнуться мимо цели. Специально изготовленные прямоугольные трубчатые рамы обеспечивают необходимую жесткость для поддержки приводных двигателей, роликов и ленточных узлов. В этом контексте «специализированные» подразумевают конкретные длины, толщину стенок и расположение отверстий, необходимые для монтажа различных компонентов конвейерной системы. Сталь также должна выдерживать вибрации, присущие круглосуточной работе, без образования усталостных трещин. Развитие многоуровневых мезонинных конструкций также повышает требования к весу рам, поскольку несущая конструкция должна быть достаточно прочной, чтобы выдерживать динамические нагрузки от тысяч посылок, движущихся одновременно. Эта динамическая нагрузка требует, чтобы материал рамы обладал высокой степенью усталостной прочности для обеспечения долговечности конструкции при миллионах циклов нагрузки.
Основная сложность при проектировании и поставке нестандартных прямоугольных трубчатых рам заключается в учете допусков. Для конвейерной линии, протяженностью в несколько километров, небольшое отклонение от прямолинейности отдельной трубы может привести к значительным проблемам с выравниванием во время окончательной сборки. Технические требования к таким рамам обычно предусматривают использование прямоугольных полых профилей (RHS), изготовленных методом холодной или горячей формовки, с высокой стабильностью размеров. Толщина стенок должна быть достаточной для нарезания резьбы или установки прочных крепежных элементов, при этом общий вес должен быть достаточным для облегчения монтажа на антресольных уровнях. Кроме того, внутренние и внешние радиусы углов труб должны быть одинаковыми, чтобы обеспечить надежную фиксацию монтажных кронштейнов. Если радиус угла слишком велик, крепежные болты могут неправильно защелкиваться, что приведет к ослаблению соединений, которые могут усугубить вибрацию и шум. Точность внешних размеров также имеет решающее значение для интеграции автоматизированных транспортных средств (AGV), которые могут взаимодействовать с конвейером в определенных точках захвата.
Процесс выбора и спецификации материалов
Процесс выбора бесшовных труб из легированной стали начинается с тщательного анализа рабочих параметров котла, включая профили пикового давления и температуры. Стандартная углеродистая сталь часто не подходит для секций пароперегревателя или подогревателя, что приводит к выбору ферритных легированных сталей. Эти материалы выбираются из-за более низкого коэффициента теплового расширения по сравнению с аустенитными нержавеющими сталями, что помогает минимизировать термическую усталость в местах сварки труб с коллекторами из углеродистой стали. Процесс выбора спецификации также включает определение необходимой термообработки — обычно нормализации и отпуска — для обеспечения стабильной микроструктуры. Эта микроструктура имеет важное значение для длительного срока службы, поскольку она определяет, как сталь будет вести себя после тысяч часов работы при температурах, превышающих 500 градусов Цельсия. Например, сталь T91 часто предпочтительнее из-за ее превосходного соотношения прочности к весу, что позволяет использовать более тонкие стенки труб и повысить эффективность теплопередачи, хотя она требует гораздо более строгого контроля на этапах сварки и термообработки после сварки.
Выбор материалов и механические свойства
При выборе материала для каркасов конвейеров обычно отдают предпочтение конструкционным маркам углеродистой стали, обеспечивающим баланс свариваемости и прочности. Выбор между холодногнутыми и горячекатаными прямоугольными трубами зависит от конкретных требований к нагрузке на складе. Холодногнутые трубы часто обеспечивают лучшее качество поверхности и более жесткие допуски по размерам, что выгодно с точки зрения эстетики и точности высокотехнологичных объектов. Однако для участков, подверженных экстремальным нагрузкам, могут быть предпочтительнее горячекатаные трубы из-за отсутствия остаточных напряжений. Механические свойства должны гарантировать, что каркас сможет выдерживать динамический вес движущегося груза, который может варьироваться от легких контейнеров до тяжелых поддонов, не превышая предела упругости стали. В регионах с высокой сейсмической активностью материал также должен обладать определенными свойствами удлинения, чтобы конструкция могла поглощать энергию без катастрофического разрушения.
Этапы прецизионной обработки и индивидуальной настройки
Производство рам из прямоугольных труб на заказ включает в себя несколько специализированных этапов, помимо первоначальной прокатки стали. После получения заготовки трубы необходимо нарезать на точные отрезки с помощью высокоточной распиловки или станков с ЧПУ для лазерной резки. Многие конструкции автоматизированных конвейеров требуют сложных схем отверстий для установки роликовых осей, кабельных лотков и креплений датчиков. Координация расположения этих отверстий является критически важным этапом производства, поскольку требует высокой степени синхронизации между проектными чертежами и обрабатывающими центрами. Для этой задачи часто предпочтительнее использовать лазерную резку, поскольку она позволяет получать высокоточные отверстия и вырезы за один проход, обеспечивая равномерное выравнивание роликовых осей по всей длине участка конвейера. Любая ошибка на этом этапе сделает раму непригодной для использования при сборке на месте, поскольку ручная корректировка на месте занимает много времени и чревата неточностями.
Координация производства и управление рабочим процессом
Управление производством тысяч отдельных компонентов рамы требует надежной системы координации. Каждая секция конвейера должна отслеживаться на различных этапах резки, сверления и чистовой обработки. Рабочий процесс разработан таким образом, чтобы каждая секция рамы обрабатывалась в последовательности, обеспечивающей прямолинейность трубы даже после удаления материала в результате резки или сверления. Для крупных проектов команда координации также должна управлять интеграцией различных вспомогательных компонентов, таких как монтажные опоры и поперечные распорки. Это требует высокой степени сотрудничества между поставщиком стали и проектировщиками конвейерной системы, чтобы гарантировать, что все детали подходят друг к другу должным образом. График производства часто привязан к срокам строительства склада, что требует применения подхода «точно в срок» для минимизации необходимости хранения на месте.
Контрольные точки качества и прецизионное тестирование
Контроль качества при изготовлении каркасов из прямоугольных труб на заказ основывается на трех основных принципах: точность размеров, целостность сварных швов и качество поверхности. Каждая партия каркасов проходит строгий процесс проверки, в ходе которого длина, ширина и перпендикулярность труб измеряются в соответствии со спецификациями проекта. Для проверки прямолинейности секций по всей их длине часто используются лазерные измерительные инструменты, поскольку даже незначительный изгиб может нарушить выравнивание высокоскоростных датчиков сортировки. Если каркасы включают сварные узлы, такие как опорные стойки или поперечные распорки, сварные швы проверяются на проплавление и однородность, чтобы гарантировать их устойчивость к постоянной вибрации в складском помещении. Для обнаружения дефектов поверхности на критически важных несущих сварных швах могут использоваться неразрушающие методы контроля, такие как магнитопорошковая дефектоскопия или капиллярная дефектоскопия. Кроме того, проверяется толщина порошкового покрытия или оцинкованного слоя для обеспечения долговременной коррозионной стойкости в потенциально влажных складских зонах. Наконец, поверхность проверяется на наличие заусенцев или острых краев, которые могут повредить конвейерные ленты или представлять опасность для персонала склада во время технического обслуживания. Для проверки правильности установки роликов и приводных компонентов без механических помех может быть проведено заключительное испытание перед сборкой на образце.
Упаковка, логистика и координация доставки
Заключительный этап проекта — это логистика перемещения изготовленных на заказ прямоугольных трубчатых каркасов с производственного цеха на строительную площадку склада. Поскольку эти каркасы могут быть громоздкими и длинными, упаковка должна быть прочной, чтобы предотвратить изгиб или повреждение поверхности во время транспортировки. Каркасы обычно связываются в пучки с использованием защитных прокладок и прочных ремней, чтобы обеспечить их надежную фиксацию в грузовике или транспортном контейнере. Для крупномасштабных складских проектов доставка часто планируется поэтапно, в соответствии с последовательностью монтажа. Такой подход «точно в срок» предотвращает загромождение площадки материалами, которые еще не нужны, и гарантирует, что каркасы будут перемещены непосредственно с транспортного средства к месту установки. Четкая маркировка на каждом пучке помогает строительной бригаде быстро определить, где находится каждая секция в общей схеме конвейера, что способствует плавному и эффективному процессу сборки. Каждая поставка также сопровождается подробным упаковочным листом, который включает в себя конкретные номера деталей и их соответствующие места в сетке склада.
Обратитесь в компанию Shengtao Metal за решениями в области стальной продукции.
Если вы ищете надежные решения в области стальных и металлических изделий, смело отправляйте нам свой запрос.
Просто укажите ваши требования, такие как марка материала, размеры, количество или область применения, и наша команда оперативно ответит вам, оказав профессиональную поддержку и предоставив конкурентоспособное ценовое предложение.
Электронная почта: stsalesman4@stmetal001.com