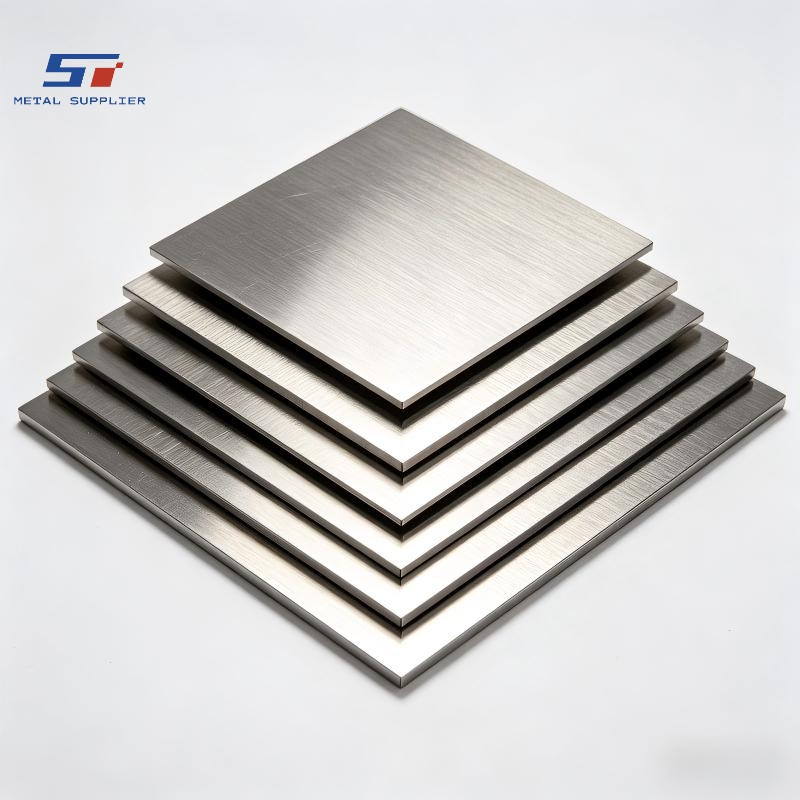
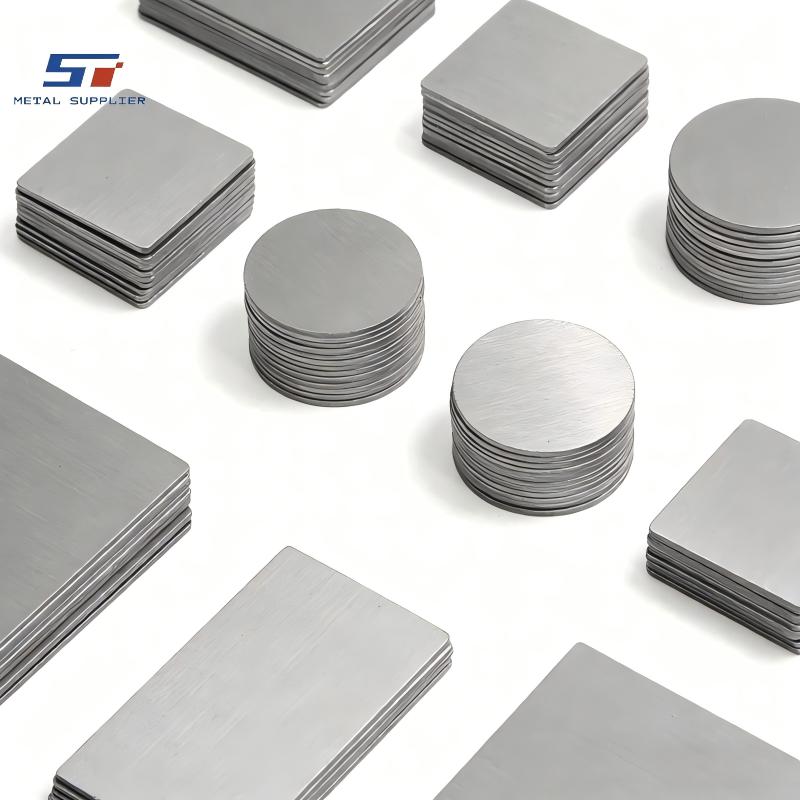
Оборудование для пищевой промышленности, от промышленных миксеров и конвейеров до линий розлива, пастеризаторов и машин для нарезки, работает в условиях, где контроль за микроорганизмами имеет первостепенное значение. Пластины из нержавеющей стали, используемые для изготовления этих машин — как правило, марки 304 или 316L — должны быть изготовлены с учетом «гигиенического проектирования». Это означает, что каждый срез должен быть идеально гладким, а каждая обработанная поверхность должна быть свободна от ямок, заусенцев или щелей, где могут размножаться бактерии. В рамках проекта предполагается преобразование крупноформатных пластин из нержавеющей стали в сложные компоненты, которые идеально вписываются в конструкцию машины, сохраняя при этом пассивный оксидный слой материала, обеспечивающий его коррозионную стойкость. Устранение «мертвых зон», где могут скапливаться частицы пищи, является критически важной задачей проектирования, влияющей на каждое решение, принимаемое при обработке.
Основная техническая проблема при обработке листов из нержавеющей стали для пищевого оборудования заключается в управлении склонностью материала к упрочнению при обработке. При резке или механической обработке нержавеющей стали тепло и давление инструмента могут значительно упрочнить поверхность, что затруднит ее обработку. Это особенно проблематично для компонентов, требующих последующего сверления, нарезания резьбы или тонкого фрезерования. Кроме того, нержавеющая сталь имеет более низкую теплопроводность, чем углеродистая сталь, а это значит, что тепло остается на режущей кромке. Если температура не контролируется должным образом с помощью соответствующей скорости инструмента и охлаждения, это может привести к термической деформации листа или «тепловому оттенку» — синему или соломенно-желтому изменению цвета, указывающему на истощение хрома на поверхности, что снижает коррозионную стойкость. Управление остаточными напряжениями, возникающими в процессе резки, также имеет решающее значение для обеспечения плоскостности листа и предотвращения его деформации при окончательной сборке.
Выбор материала и технологии: методы точной резки
Выбор правильного метода резки имеет решающее значение для достижения баланса между стоимостью, скоростью и гигиеническим качеством. Для пищевой промышленности наиболее распространенными являются лазерная и гидроабразивная резка. Лазерная резка обеспечивает высокую скорость и превосходную точность для тонких пластин (обычно до 20 мм), создавая кромки, которые часто требуют минимальной постобработки. Однако для более толстых пластин или компонентов, где необходимо полностью избегать «зоны термического воздействия» (ЗТВ), предпочтительным решением является гидроабразивная резка. Поскольку гидроабразивная резка — это холодный процесс с использованием смеси воды и абразивного граната, он исключает риск термической деформации и сохраняет металлургическую структуру нержавеющей стали по всей толщине пластины. Выбор между этими методами зависит от конкретной геометрии детали, требуемой чистоты кромки и последующих этапов обработки. В некоторых случаях используется гибридный подход, при котором большие формы вырезаются лазером, а затем критически важные элементы обрабатываются с высокой точностью.
Выбор материалов и механические свойства
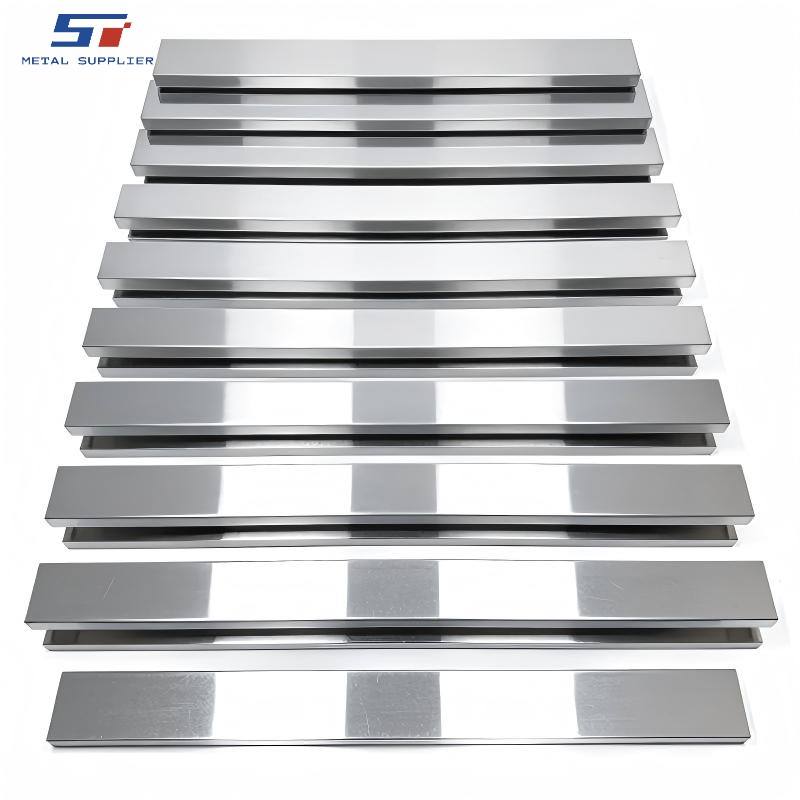
При выборе материала для каркасов конвейеров обычно отдают предпочтение конструкционным маркам углеродистой стали, обеспечивающим баланс свариваемости и прочности. Выбор между холодногнутыми и горячекатаными прямоугольными трубами зависит от конкретных требований к нагрузке на складе. Холодногнутые трубы часто обеспечивают лучшее качество поверхности и более жесткие допуски по размерам, что выгодно с точки зрения эстетики и точности высокотехнологичных объектов. Однако для участков, подверженных экстремальным нагрузкам, могут быть предпочтительнее горячекатаные трубы из-за отсутствия остаточных напряжений. Механические свойства должны гарантировать, что каркас сможет выдерживать динамический вес движущегося груза, который может варьироваться от легких контейнеров до тяжелых поддонов, не превышая предела упругости стали. В регионах с высокой сейсмической активностью материал также должен обладать определенными свойствами удлинения, чтобы конструкция могла поглощать энергию без катастрофического разрушения.
Координация обработки и контроль размеров
После того как пластины вырезаны до базовой формы, они часто подвергаются вторичной механической обработке, такой как фрезерование, расточка или снятие фаски с кромок. Координация производства на этом этапе имеет решающее значение для обеспечения соблюдения допусков по размерам, требуемых конструкторами станков. Для компонентов, которые будут частью более крупной сварной сборки, точность подготовки кромок имеет первостепенное значение. Точно снятая фаска обеспечивает лучшее проплавление сварного шва и более гладкий конечный сварной шов, который легче шлифовать и полировать до качества, пригодного для пищевой промышленности. На протяжении всего этапа механической обработки необходимо использовать специальные смазки, совместимые с нержавеющей сталью и, по возможности, безопасные для пищевых продуктов, чтобы предотвратить перекрестное загрязнение частицами углеродистой стали. Такое загрязнение может вызвать «чайные пятна» или локальную коррозию, которая ухудшает гигиеничность материала. Координационная группа обеспечивает оптимизацию программ ЧПУ для нержавеющей стали с использованием инструментов со специальной геометрией для минимизации упрочнения и тепловыделения. Это включает в себя регулировку скорости вращения шпинделя и скорости подачи для достижения идеального образования стружки, что помогает отводить тепло от заготовки и сохранять целостность поверхности.
Протоколы обработки поверхности и пассивации
В оборудовании для пищевой промышленности окончательная обработка поверхности – это не только эстетический аспект; это критически важный фактор безопасности. После механической резки и обработки компоненты проходят ряд финишных процессов для достижения необходимой гладкости. Для многих поверхностей, контактирующих с пищевыми продуктами, это включает механическую полировку до «зеркальной» или «зеркальной» поверхности, которая снижает шероховатость поверхности до уровня, при котором бактерии не могут легко прикрепиться. После механической обработки часто применяется химическая пассивация. Этот процесс включает обработку нержавеющей стали мягким окислителем, таким как азотная или лимонная кислота, для удаления «свободного железа» с поверхности, которое могло быть внедрено во время обработки. Удаление этого железа позволяет естественному защитному слою оксида хрома более равномерно восстановиться, обеспечивая максимально возможную устойчивость к кислым средам, характерным для пищевого производства. Координационная группа должна обеспечить поддержание правильной температуры и концентрации в пассивационных ваннах для обеспечения стабильных результатов на всех обрабатываемых деталях. Этот этап крайне важен для оборудования, которое будет использоваться для обработки соленых, кислых или влажных продуктов, таких как молочные продукты, мясо или фруктовые соки.
Контрольные точки качества и проверка целостности поверхности
Контроль качества обработанных деталей из нержавеющей стали включает в себя как проверку размеров, так и проверку поверхности. Техники используют прецизионные измерительные инструменты, такие как цифровые штангенциркули, микрометры и координатно-измерительные машины (КИМ), чтобы убедиться, что детали с предельной точностью соответствуют исходным чертежам САПР, часто с допусками в несколько микрон. Помимо размеров, измеряется шероховатость поверхности (Ra) с помощью профилометра. Для многих применений в пищевой промышленности поверхность должна соответствовать определенному значению Ra (часто менее 0,8 микрон), чтобы обеспечить эффективную дезинфекцию во время циклов «очистки на месте» (CIP). Кроме того, детали проходят визуальный осмотр при высокой интенсивности света на наличие признаков загрязнения поверхности, механических повреждений или следов от инструмента, которые могут служить рассадником патогенов. Важным контрольным пунктом является проверка пассивирующего слоя; в некоторых случаях используется химический анализ или электрохимический измеритель, чтобы убедиться, что поверхность действительно пассивна и готова к эксплуатации в агрессивной среде. К каждой партии прилагается сертификат соответствия, подробный отчет об измерениях и журнал отслеживания материалов, который связывает каждый компонент с его исходным номером плавки.
Упаковка, доставка и интеграция на объекте
Заключительным этапом решения является упаковка и доставка готовых компонентов производителю оборудования. Поскольку поверхности компонентов, предназначенных для пищевой промышленности, очень чувствительны к царапинам, отпечаткам пальцев и загрязнению окружающей среды, каждый из них индивидуально упаковывается в защитную полиэтиленовую пленку или нетканый материал. Крупные пластины часто разделяются деревянными или пластиковыми прокладками, чтобы предотвратить контакт металла с металлом во время транспортировки. Доставка координируется в соответствии с графиком сборки производителя, гарантируя, что компоненты не останутся открытыми в цехе, где они могут быть загрязнены пылью или мусором от других производственных процессов. С каждой отгрузкой предоставляется четкая документация, включая отчеты об отслеживаемости материалов, сертификаты соответствия материалам (MTC) и листы контроля размеров. Это позволяет клиенту интегрировать детали в свою производственную линию с полной уверенностью в их качестве, гигиеничности и соответствии отраслевым стандартам, таким как EHEDG или требования FDA.
Обратитесь в компанию Shengtao Metal за решениями в области стальной продукции.
Если вы ищете надежные решения в области стальных и металлических изделий, смело отправляйте нам свой запрос.
Просто укажите ваши требования, такие как марка материала, размеры, количество или область применения, и наша команда оперативно ответит вам, оказав профессиональную поддержку и предоставив конкурентоспособное ценовое предложение.
Электронная почта: stsalesman4@stmetal001.com